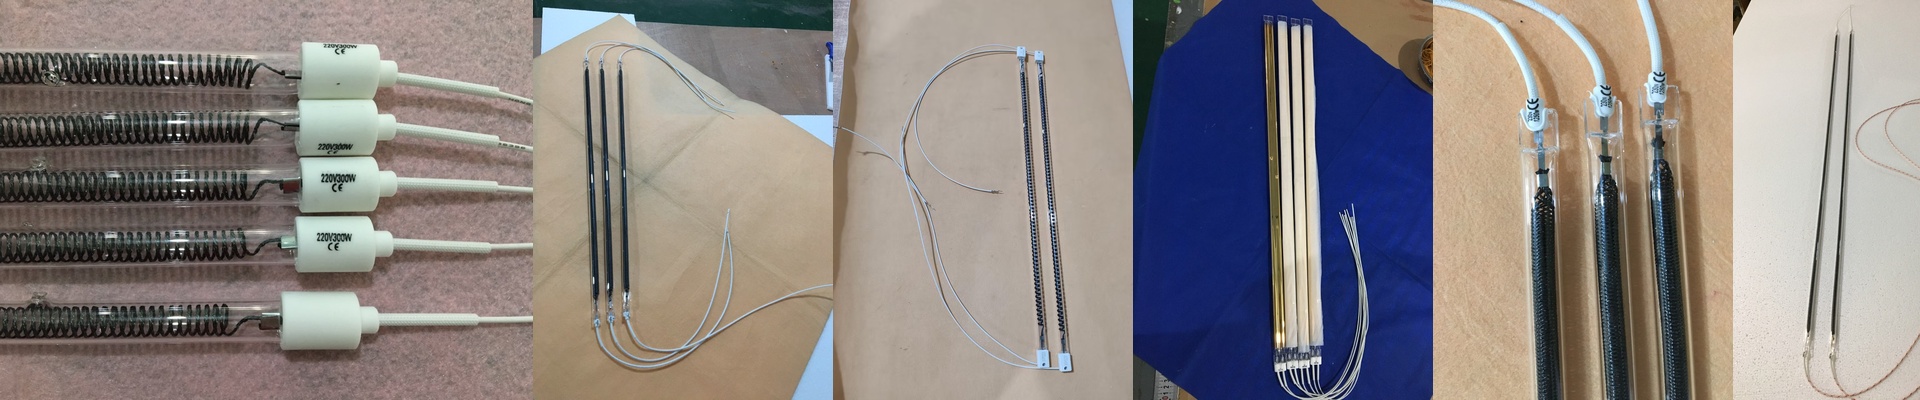
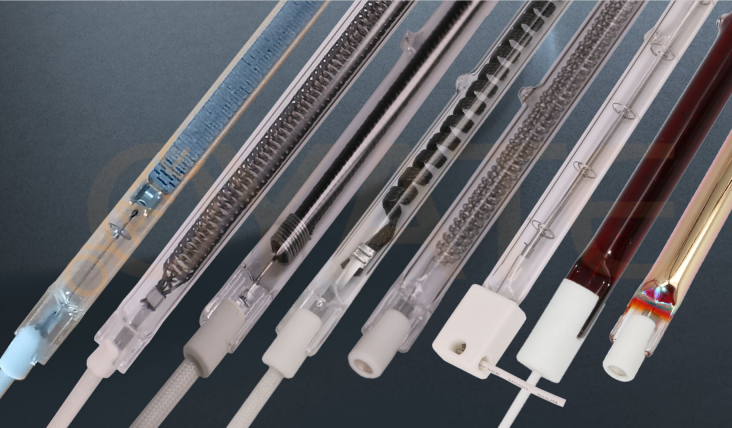
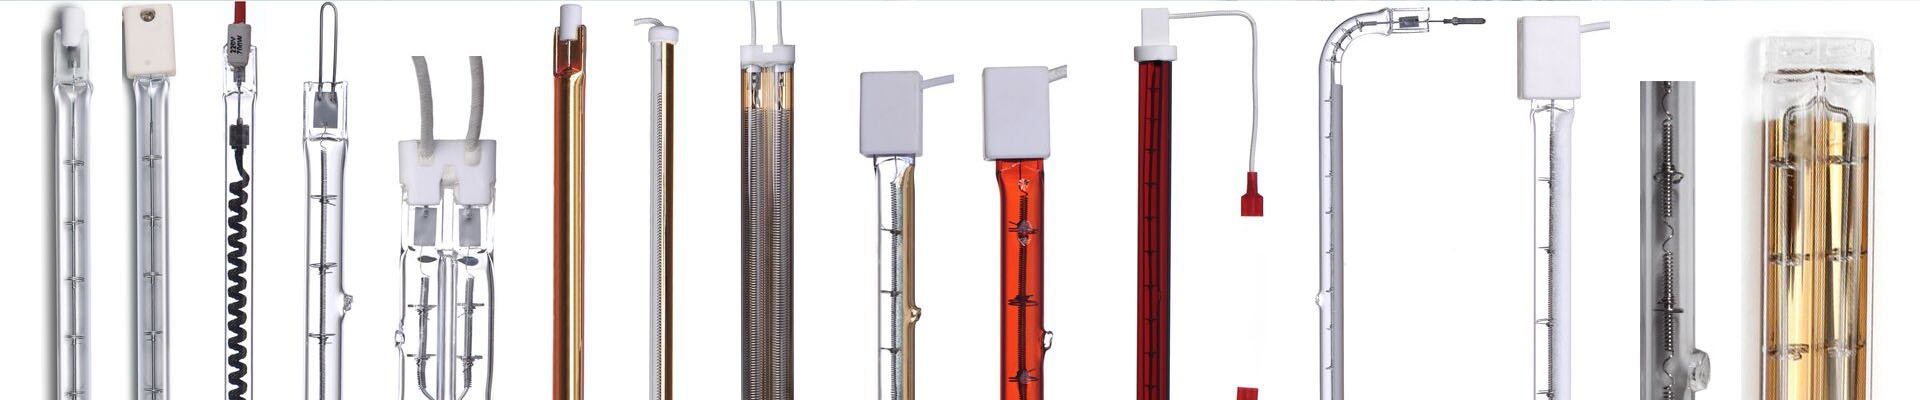
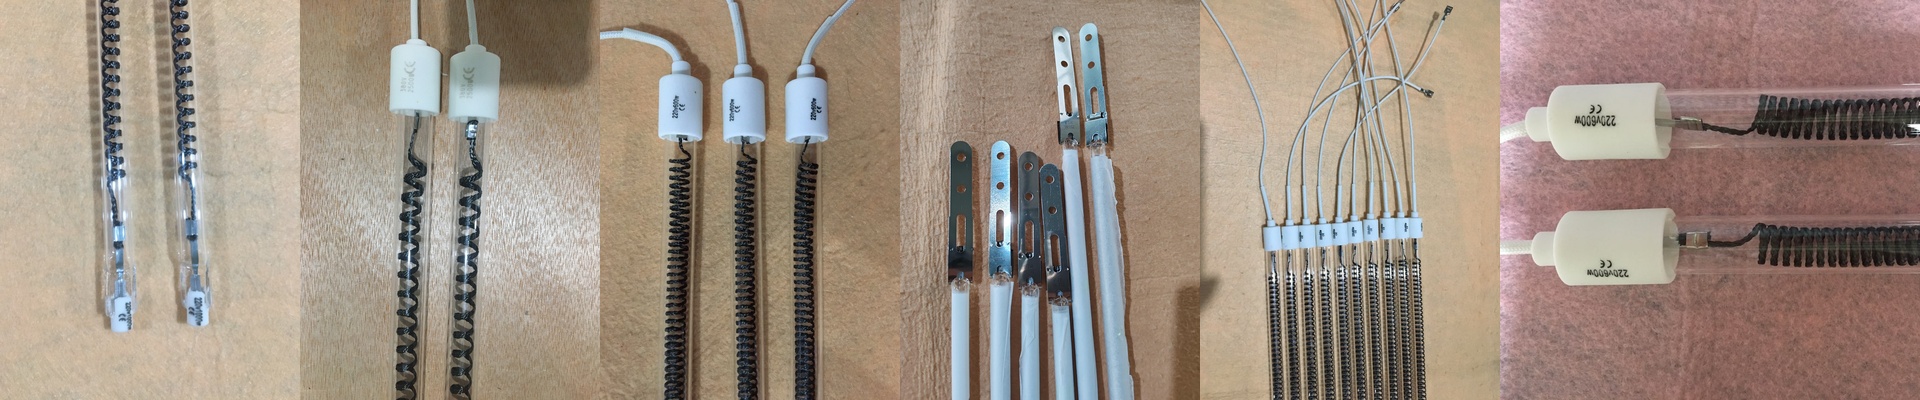
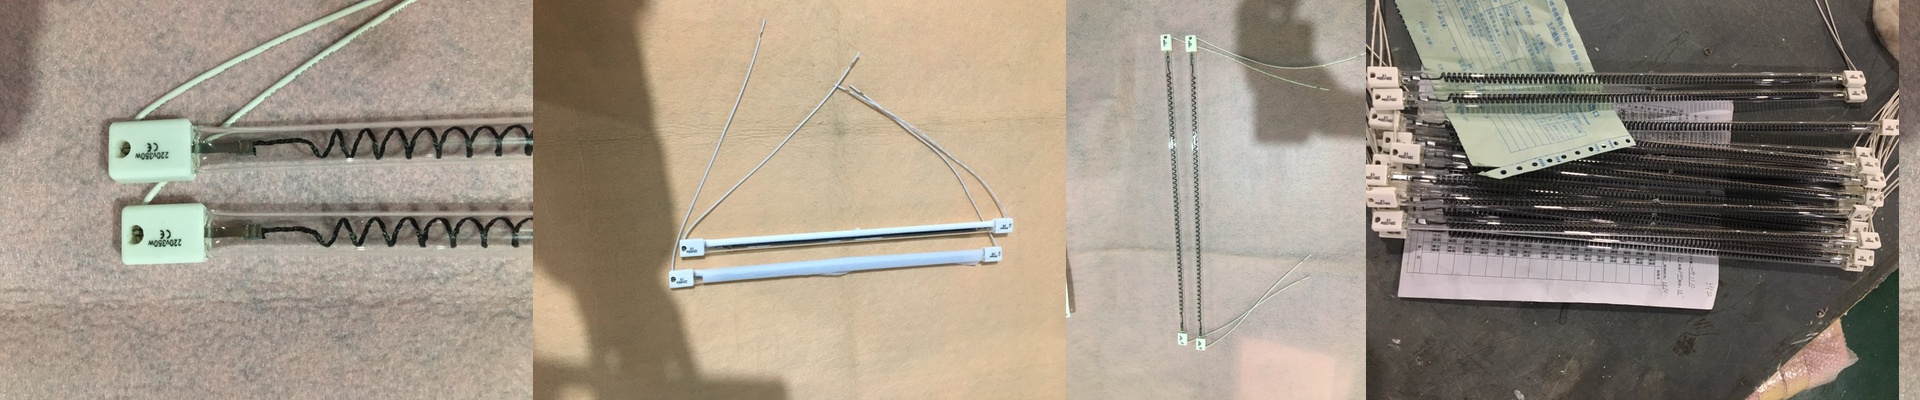
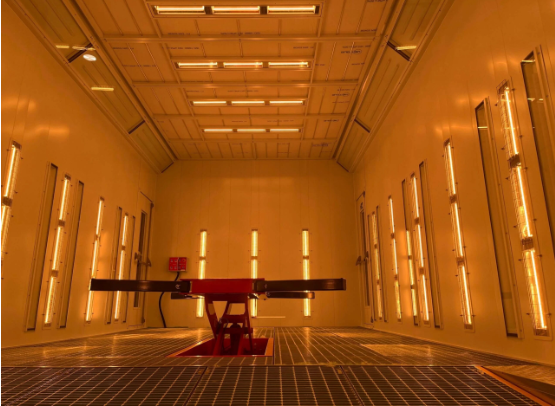
Як правильно висушувати гальмівні накладки: кераміка проти напівметалів Якщо ви коли-небудь стикалися з проблемою „поверхневого висихання“ гальмівних накладок, ви знаєте, як це неприємно. Коли ви виймаєте накладку з печі, її поверхня виглядає ідеальною та твердою, але її внутрішня частина все ще залишається м’якою. Це справжній кошмар. Секрет у тому, щоб тепло по-справжньому проникало в матеріал, а не лише спалювало його верхню частину. Але є одна проблема: не всі матеріали для фрикції поводяться однаково. Вибір правильної довжини хвилі Кераміка та напівметали реагують на тепло зовсім по-різному. Напівметали містять волокна міді та сталі, тож вони швидко поглинають та розподіляють тепло. У кераміки все інакше – вона значно повільніше передає тепло. Саме тому однакові умови нагріву не завжди ефективні. Для товстих керамічних блоків ми використовуємо короткочастотне інфрачервоне випромінювання. Воно проникає глибше в матеріал, що дозволяє скоротити час обробки. Для напівметалів зазвичай підходить середньочастотне випромінювання – воно ефективно виконує свою функцію без перегріву поверхні. Налаштування печі Ми не просто нагріваємо накладки. У наших постійних печах використовується зоноване нагрівання. Це дозволяє контролювати температуру в різних зонах. Можна збільшити потужність на початку процесу, а потім поступово зменшувати її, коли накладки проходять через печь. Це запобігає термічним ударам для матеріалу. Для цього ми використовуємо кварцові нагрівачі з особливим покриттям. Все залежить від того, який спектр світла потрібен саме матеріалу. Можливо, ви захочете використати лампи з високою потужністю, щоб прискорити процес. Це може допомогти, але є й недоліки. Більше кіловат у обмеженому просторі означає, що система охолодження мусить працювати більше. Якщо вентилятори не справляються з цим завданням, температура навколишнього середовища починає підвищуватися. У кінцевому підсумку це може пошкодити герметичні елементи печі. Це складний баланс. Підтримка стабільного потоку Мета полягає у тому, щоб уникнути будь-яких перешкод у процесі обробки. Ми налаштовуємо швидкість конвеєра так, щоб накладки проходили через печь у правильному темпі. Для цього ми використовуємо контролери PID, які дозволяють підтримувати температуру в строго встановлених межах. Таким чином кожна накладка отримує однакові умови обробки та досягає необхідного рівня твердості. Жодних припущень – лише послідовність у діях.