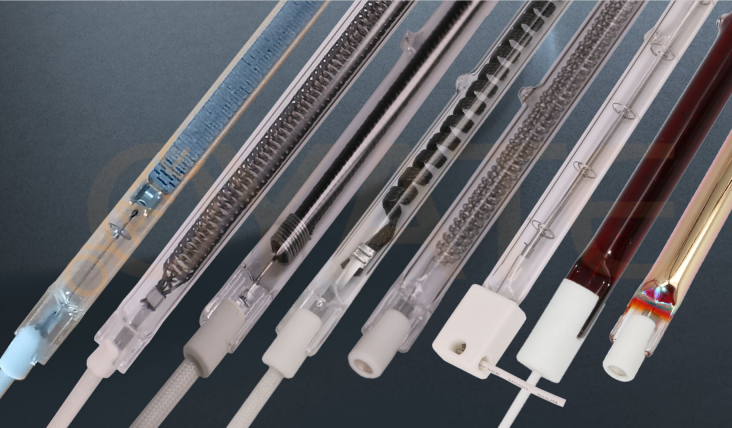
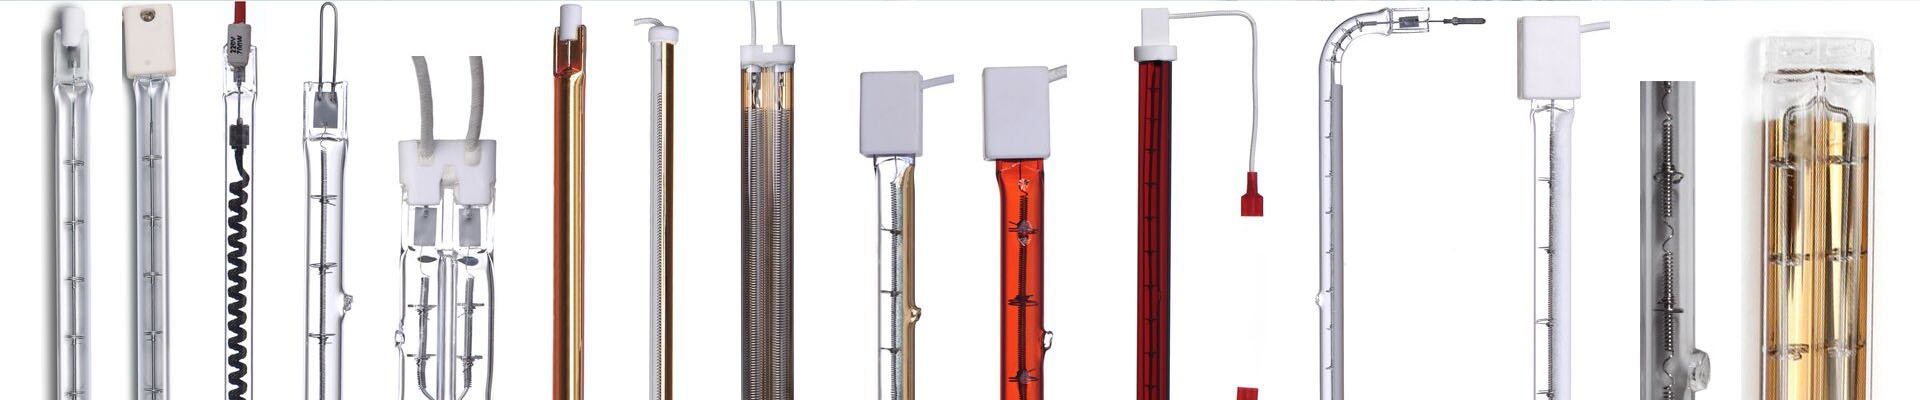
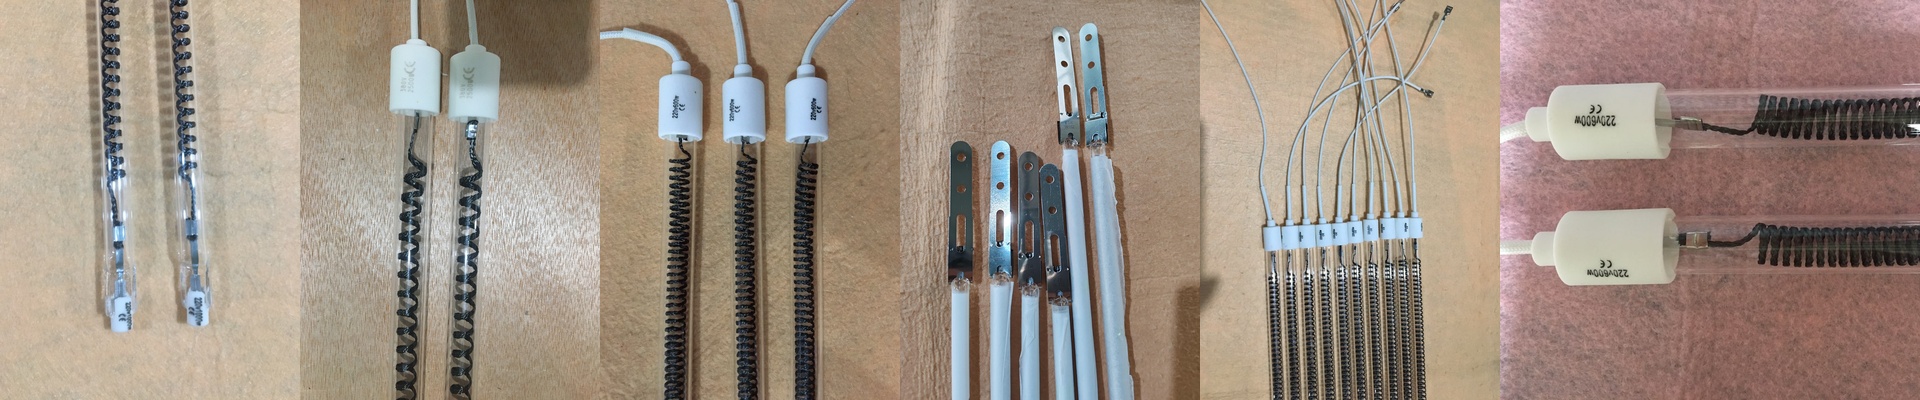
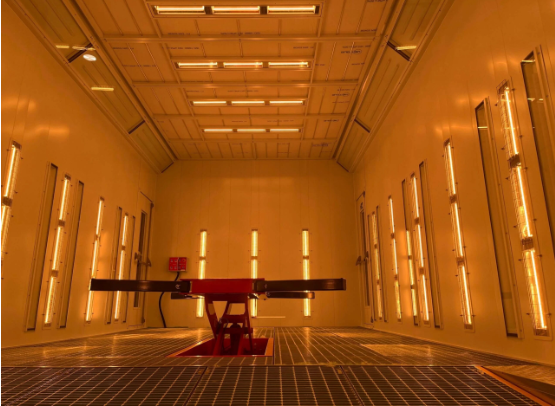
Prawidłowe wysechanie okładzin hamulcowych: ceramika versus półmetale Jeśli kiedykolwiek miałeś do czynienia z problemem „skórzenia” okładzin hamulcowych, to wiesz, jakie to kłopotliwe. Wyjmujesz okładzinę z pieca – jej powierzchnia wygląda doskonale i jest twarda, ale w środku nadal jest miękka. To prawdziwy koszmar. Aby uniknąć tego problemu, należy sprawić, aby ciepło naprawdę przeniknęło do wnętrza materiału, a nie tylko spaliło jego powierzchnię. Ale jest jeden problem: nie wszystkie materiały służące do produkcji okładzin hamulcowych reagują tak samo na ciepło. Wybór odpowiedniej długości fali Ceramika i półmetale reagują na ciepło zupełnie inaczej. Półmetale zawierają włókna miedzi i stali, więc szybko pochłaniają i rozpraszają ciepło. Ceramika natomiast przewodzi ciepło znacznie wolniej. Dlatego rozwiązanie typu „jeden rozmiar pasuje do wszystkich” zazwyczaj nie zadziała. W przypadku grubych bloków ceramicznych preferujemykrótkofalowe promieniowanie podczerwone. Dzięki temu ciepło przenika głębiej do materiału, co zapobiega przedłużaniu się czasu procesu. W przypadku półmetali najlepsza jest średniofalowa ilość promieniowania – dzięki temu proces odbywa się bez przegrzewania powierzchni. Dostosowanie pieca Nie używamy prostego nagrzewania okładzin. W naszych ciągłych piecach stosujemy system ogrzewania zdalnego. Można to porównać do gradientu temperatury – możemy zwiększyć moc na początku, a potem ją zmniejszać w miarę przemieszczania się okładzin przez piec. Dzięki temu materiał nie ulega szokowi termicznemu. Aby to zadziałało, używamy grzałek kwarcowych z specjalnymi powłokami. Chodzi o to, aby spektrum światła odpowiadało temu, co materiał chce pochłonąć. Może się wydawać, że wystarczy użyć lamp o dużej mocy, aby przyspieszyć proces. To faktycznie działa, ale istnieje kompromis – większa moc w małym pomieszczeniu oznacza, że system chłodzenia musi pracować intensywniej. Jeśli wentylatory nie są wystarczająco skuteczne, temperatura w pomieszczeniu może wzrosnąć. W końcu to ciepło niszczy uszczelki grzałek. To prawdziwa gra na równowadze. Utrzymanie prawidłowego przepływu Celem jest uniknięcie wąskich gardeł w procesie produkcji. Dopasowujemy prędkość transportera dokładnie do czasu potrzebnego na nagrzewanie materiału, aby nic nie leżało zbyt długo ani nie przemieszczało się zbyt szybko. Wszystko sterujemy za pomocą kontrolerów PID, aby utrzymać temperaturę w określonym zakresie. Dzięki temu każda okładzina przechodząca przez linię produkcji ma taką samą temperaturę i spełnia wymagania dotyczące twardości. Bez żadnych domysłów – tylko konsekwencja.